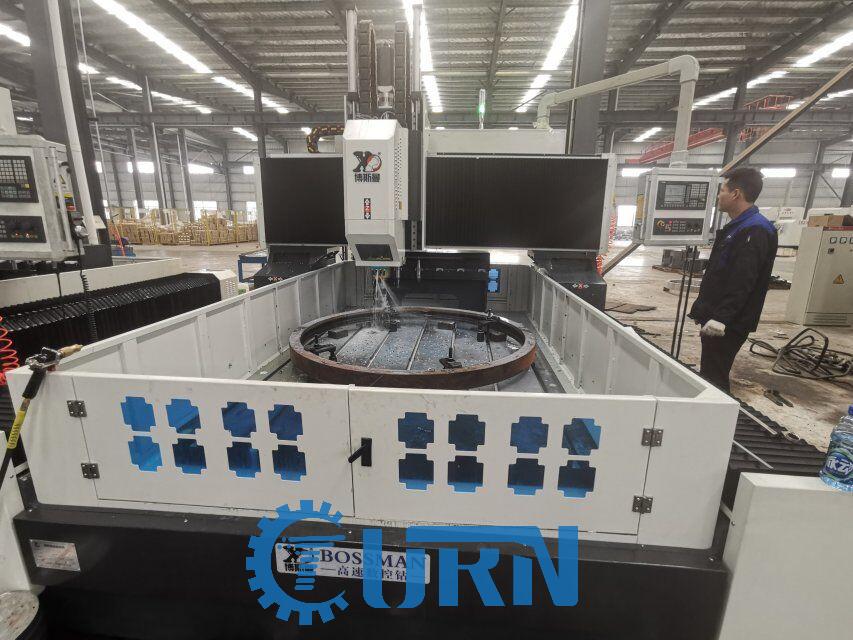
Kiekvienas turi aatitinkamas supratimas apie CNC mašinąįrankiai, taigi, ar žinote bendruosius veikimo veiksmusBOSM CNC staklės?Nesijaudinkite, čia yra trumpa įžanga visiems.
1. Ruošinio programų redagavimas ir įvedimas
Prieš apdirbant, reikia išanalizuoti ruošinio apdirbimo technologiją ir sudaryti jo apdirbimo programą.Jei ruošinio apdirbimo programa sudėtinga, neprogramuokite tiesiogiai, o naudokite kompiuterinį programavimą, o tada per diskelį arba ryšio sąsają nukopijuokite ją į CNC staklių CNC sistemą.Taip galima neužimti mašinos laiko ir padidinti pagalbinį apdorojimo laiką.
2. Įkrovimas
Paprastai pirmiausia įjungiamas pagrindinis maitinimas, kad CNC staklės turėtų įjungimo sąlygas, o CNC sistema su rakto mygtuku ir staklės būtų įjungiami tuo pačiu metu, CNC staklių CRT. sistema rodo informaciją ir kitos pagalbinės įrangos hidraulinę, pneumatinę, ašį ir prijungimo būseną.
3. Atskaitos taškas
Prieš apdirbdami stakles, nustatykite kiekvienos koordinatės judėjimo atskaitos taškąstaklės.
4. Apdirbimo programos įvesties iškvietimas
Priklausomai nuo programos laikmenos, ji gali būti įvedama naudojant juostos įrenginį, programavimo mašiną arba nuoseklųjį ryšį.Jei tai paprasta programa, ją galima tiesiogiai įvesti CNC valdymo skydelyje naudojant klaviatūrą arba gali būti įvedama blokas po bloko MDI režimu, kad būtų galima apdoroti bloką po bloko.Prieš apdirbant taip pat reikia įvesti ruošinio kilmę, parametrus, poslinkius ir įvairias kompensavimo vertes apdirbimo programoje.
5. Programos redagavimas
Jei įvesties programą reikia modifikuoti, darbo režimas turi būti pasirinktas į padėtį „redaguoti“.Naudokite redagavimo klavišus norėdami pridėti, ištrinti ir keisti.
6. Programos patikrinimas ir derinimas
Pirmiausia užrakinkite mašiną ir paleiskite tik sistemą.Šis veiksmas skirtas patikrinti programą, jei yra kokių nors klaidų, ją reikia redaguoti dar kartą.
7. Ruošinio montavimas ir išlyginimas
Sumontuokite ir sulygiuokite apdirbamą ruošinį ir nustatykite etaloną.Norėdami perkelti stakles, naudokite rankinį žingsninį judesį, nepertraukiamą judesį arba rankinį ratuką.Sulygiuokite pradžios tašką su programos pradžia ir sukalibruokite įrankio atskaitą.
8.Paleiskite ašis nuolatiniam apdirbimui
Nuolatinis apdorojimas paprastai perima programos apdorojimą atmintyje.CNC staklių apdirbimo padavimo greitį galima reguliuoti padavimo greičio jungikliu.Apdorojimo metu galite paspausti tiekimo sulaikymo mygtuką, kad pristabdytumėte tiekimo judėjimą ir stebėtumėte apdorojimo situaciją arba atliktumėte rankinį matavimą.Norėdami tęsti apdorojimą, dar kartą paspauskite pradžios mygtuką.Norint įsitikinti, kad programa yra teisinga, prieš apdorojant ją reikia dar kartą patikrinti.Frezuojant plokštumoje išlenktiems ruošiniams galima naudoti pieštuką, o ne įrankį, kad ant popieriaus būtų nubrėžtas ruošinio kontūras, o tai yra intuityvesnė.Jei sistema turi įrankio kelią, programos teisingumui patikrinti galima naudoti modeliavimo funkciją.
9.Išjungimas
Po apdorojimo, prieš išjungdami maitinimą, atkreipkite dėmesį į BOSM staklių būseną ir kiekvienos staklių dalies padėtį.Pirmiausia išjunkite įrenginio maitinimą, tada išjunkite sistemos maitinimą ir galiausiai išjunkite pagrindinį maitinimą.
Paskelbimo laikas: 2022-07-07